آزمون رئومتری
RHEOMETER / CURE TEST
تعیین منحنی پخت کامپاند لاستیکی و بهینهسازی زمان و دمای ولکانیزاسیون با رئومتر MDR/ODR و گزارش استاندارد.
شرح کامل آزمون
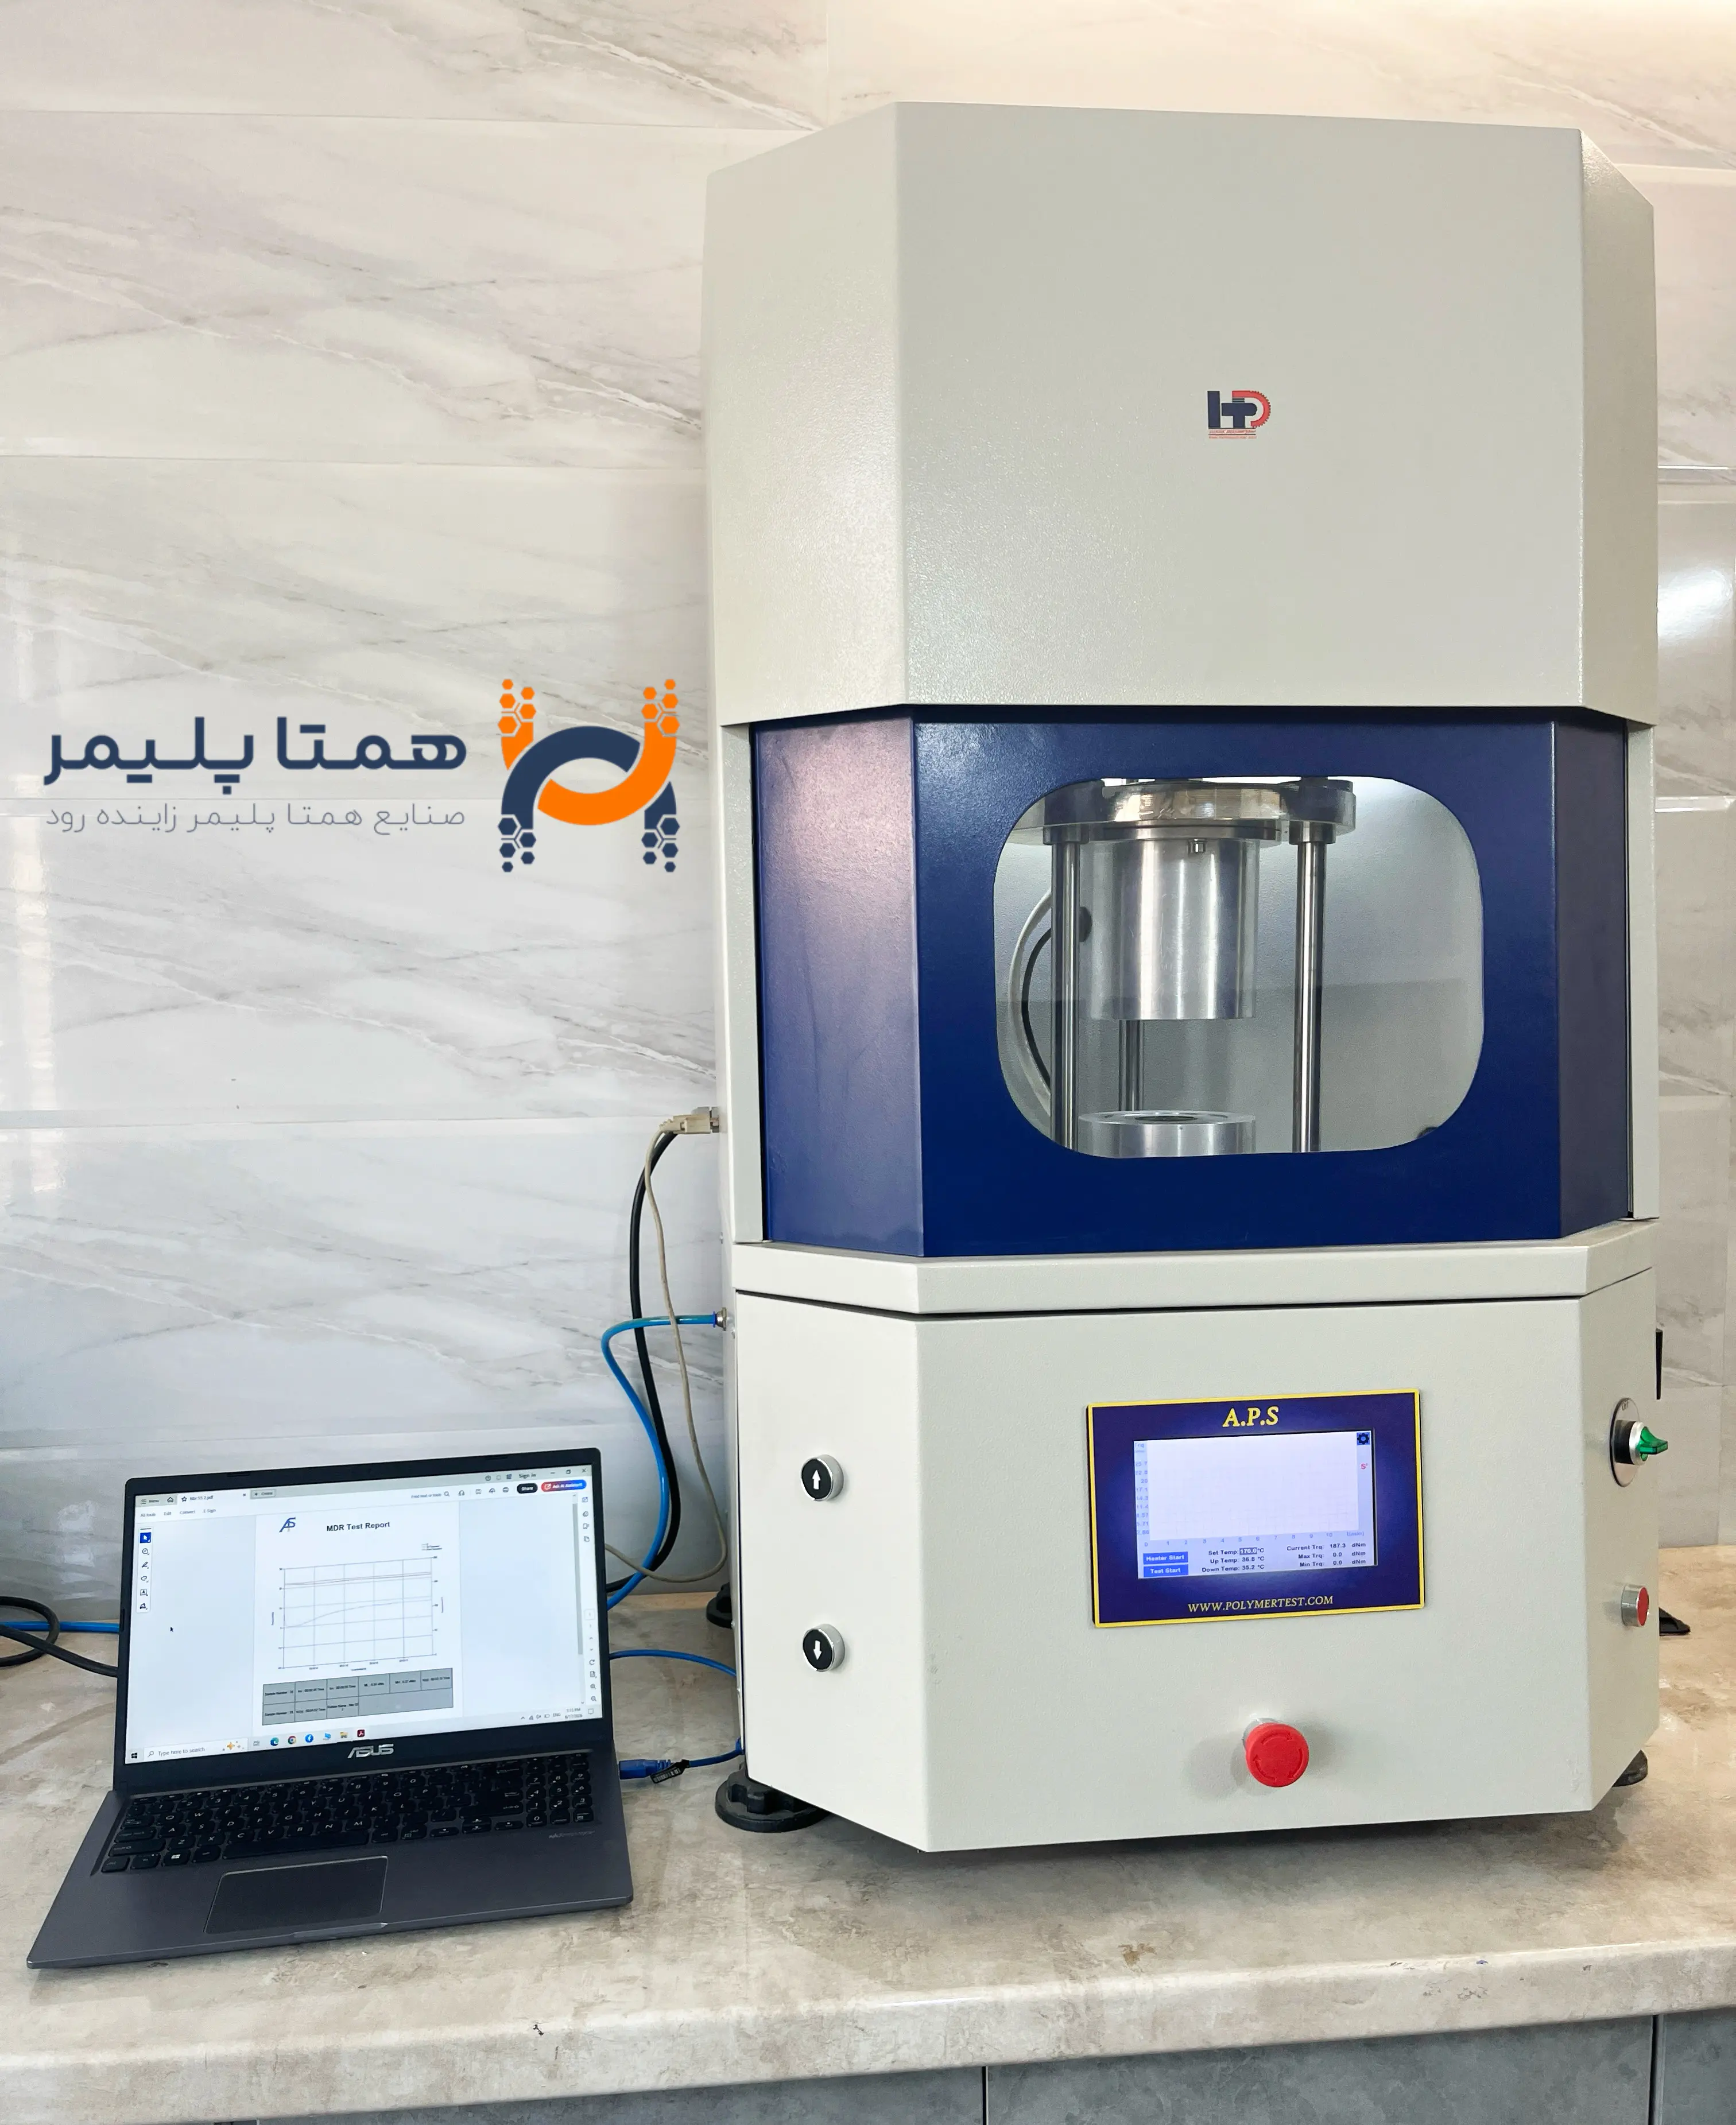
رئومتر (Rheometer) مهمترین دستگاه آزمایشگاه فرمولاسیون لاستیک است که منحنی پخت (Cure Curve) کامپاند را ثبت میکند. این منحنی نشان میدهد گشتاور (Torque) — که نشانه سفتی کامپاند است — در طول زمان و در دمای ثابت چگونه تغییر میکند. شکل این منحنی اطلاعات حیاتی درباره سرعت پخت، بیشینه درجه پخت و پایداری حرارتی کامپاند ارائه میدهد. دستگاه MDR (Moving Die Rheometer) نسل جدیدتر است که با زاویه نوسان کوچک (±0.5 درجه) دقت بیشتری نسبت به ODR قدیمی دارد. پارامترهای کلیدی شامل: ML (حداقل گشتاور — نشانه ویسکوزیته کامپاند خام)، MH (حداکثر گشتاور — نشانه درجه پخت نهایی)، ts2 (زمان شروع پخت — ایمنی از پیشپخت در دستگاه)، t90 (زمان بهینه خروج از پرس) و CRI (شاخص سرعت پخت) هستند. در فرآیند تولید، رئومتری برای هر بچ جدید کامپاند الزامی است تا از یکنواختی با بچهای قبلی اطمینان حاصل شود. هر گونه تغییر در مواد اولیه (مثل تغییر عرضهکننده گوگرد یا شتابدهنده) بلافاصله در منحنی پخت منعکس میشود.
بدون آزمون رئومتری
ممکن است انحراف در فرمولاسیون یا کیفیت قطعه بدون هیچ هشداری تا رسیدن به دست مشتری کشف نشود.
با آزمون رئومتری
در صنعت تولید قطعات لاستیکی، کیفیت یک شعار نیست — یک فرآیند قابل اندازهگیری است. بدون رئومتر ممکن است آمیزهای با فرمولاسیون غلط وارد خط تولید شود و هزاران قطعه معیوب تولید شود. با رئومتر، انحراف از فرمولاسیون در همان ابتدا شناسایی میشود.
آزمون رئومتری در 5 مرحله — از نمونه تا نتیجه
آمادهسازی نمونه
نمونهای از آمیزه لاستیکی خام با وزن و ابعاد استاندارد (معمولاً 5–6 گرم) آماده میشود. دقت در این مرحله مستقیماً بر صحت نتایج تأثیر میگذارد.
تنظیم پارامترهای آزمون
دما، فرکانس نوسان و زمان آزمون بر اساس استاندارد ASTM D5289 یا ISO 6502 تنظیم میشود.
اجرای آزمون
نمونه در محفظه دایی (Die) دستگاه قرار میگیرد و دیسک نوسانی با زاویه مشخص نیروی برشی اعمال میکند. دستگاه در تمام مدت گشتاور مقاومتی را ثبت میکند.
تحلیل منحنی ولکانش
خروجی دستگاه یک منحنی Sشکل است که ML، MH، TS2 و T90 را نشان میدهد و تصویر کاملی از رفتار پخت کامپاند ارائه میدهد.
تصمیمگیری تولیدی
نتایج با فرمولاسیون پایه مقایسه میشوند. در صورت انطباق، آمیزه تأیید و به خط تولید معرفی میشود. در صورت انحراف، قبل از تولید مشکل شناسایی و اصلاح میشود.
کاربرد نتایج آزمون رئومتری در بهینهسازی تولید
تنظیم دقیق دمای قالب
با دانستن T90 میتوانیم دمای قالب را طوری تنظیم کنیم که قطعه نه بیشپخت شود (سختی و شکنندگی اضافه) و نه کمپخت بماند (ضعف مکانیکی).
کنترل فشار تزریق
مقدار ML به مهندسان تولید نشان میدهد که آمیزه در دمای فرآیند چقدر جریانپذیر است و فشار لازم برای پر کردن کامل قالب چقدر باشد.
پیشگیری از اسکورچ
زمان TS2 مشخص میکند که آمیزه چقدر فرصت دارد قبل از شروع ولکانش قالب را پر کند. این اطلاعات از سوختگی زودهنگام کامپاند جلوگیری میکند.
نمونه گزارش واقعی آزمون
NBR (نیتریل) – سختی هدف 70 Shore A — بچ تأیید شده
مشخصات آزمون
نتایج اندازهگیری
← بکشید| پارامتر | نماد | مقدار | Spec | وضعیت |
|---|---|---|---|---|
| حداقل گشتاور | ML | 1.85 dN·m | 1.5 – 2.5 | قبول |
| حداکثر گشتاور | MH | 12.40 dN·m | 11.0 – 14.0 | قبول |
| دلتا گشتاور | MH − ML | 10.55 dN·m | ≥ 9.0 | قبول |
| زمان اسکورچ | ts2 | 1.45 min | ≥ 1.2 | قبول |
| زمان 10% پخت | t10 | 1.80 min | — | گزارشی |
| زمان 50% پخت | t50 | 3.10 min | — | گزارشی |
| زمان 90% پخت | t90 | 5.60 min | 4.5 – 6.5 | قبول |
| شاخص نرخ پخت | CRI | 24.1 min⁻¹ | ≥ 20 | قبول |
| برگشتپذیری | Reversion | مشاهده نشد | — | قبول |
روش آزمون
نمونه خام کامپاند بین دو صفحه نوسانی دستگاه قرار میگیرد. با اعمال نوسان در دمای ثابت (معمولاً 160-180°C)، تغییرات گشتاور در طول زمان پیوسته ثبت و منحنی پخت رسم میشود.
شرایط آزمون
دمای آزمون: 150 · 160 · 170 · 180 °C. زاویه نوسان: ±0.5° (MDR). فرکانس: 1.67 Hz (100 cpm). مدت ثبت: معمولاً 30-60 دقیقه.
مشخصات فنی دستگاه و آزمون
کاربردهای این آزمون
چرا آزمایشگاه ما متفاوت است؟
تجهیزات بهروز
دستگاههای رئومتری مطابق با آخرین استانداردهای جهانی
کارشناسان متخصص
تیم آزمایشگاهی با تجربه بیش از 15 سال در صنعت لاستیک
ردیابی کامل
هر آزمون با کد یکتا ثبت و قابل پیگیری است
گزارشدهی شفاف
مشتریان به نتایج آزمونهای مربوط به سفارش خود دسترسی دارند
پشتیبانی فنی
تیم ما نتایج را برای مشتریان تفسیر و توضیح میدهد
سوالات متداول
بله. هر بار که مواد اولیه جدید دریافت میشود یا تغییری در فرمولاسیون اعمال میشود، آزمون رئومتر الزامی است. همچنین در کنترل کیفیت روتین، نمونهبرداری دورهای انجام میشود.
ts2 زمانی است که گشتاور 2 واحد از ML بالاتر رود (آغاز پخت واقعی). این پارامتر نشان میدهد کامپاند چه مدت را میتوان در دستگاه نگه داشت بدون خطر پیشپخت. t90 زمانی که 90% پخت کامل شده — این زمان به عنوان زمان بهینه خروج از پرس استفاده میشود.
آزمون رئومتر MDR با تکرارپذیری بالای 95% یکی از دقیقترین روشهای آزمون در صنعت لاستیک است.
بله. برای تمام مشتریان، گزارش کامل آزمون شامل منحنی ولکانش و تمام پارامترهای اندازهگیریشده ارائه میشود. این گزارش ظرف 24 ساعت ارسال میگردد.
MH پایینتر از حد انتظار نشانه: مقدار کمتر شتابدهنده یا گوگرد، مشکل در مواد اولیه (مثل گوگرد مرطوب)، آلودگی کامپاند یا عمر بیش از حد مخلوط خام است. هر تغییر بیشتر از ±10% در MH باید بررسی شود.
هر آزمون بسته به دمای تنظیمشده بین 10 تا 30 دقیقه طول میکشد. نتایج کامل با منحنی ولکانش ظرف 24 ساعت گزارش میشوند.
درخواست آزمون رئومتری
نمونه خود را ارسال کنید — نتایج ظرف 24 تا 72 ساعت کاری ارسال میشود.